概述
脱硝设备的防腐与除臭是两件事,但都源于同一个物理过程:氨。氨溶于水形成氨水,在设备表面与烟气中的 SO₂、SO₃、Cl⁻ 等酸性成分反应,生成硫酸铵、氯化铵等具有强腐蚀性的盐类。腐蚀发生在喷嘴、管道、反应器壁面与催化剂表面;除臭问题则是未反应的氨逃逸到厂房与排气筒,形成典型的氨味投诉。
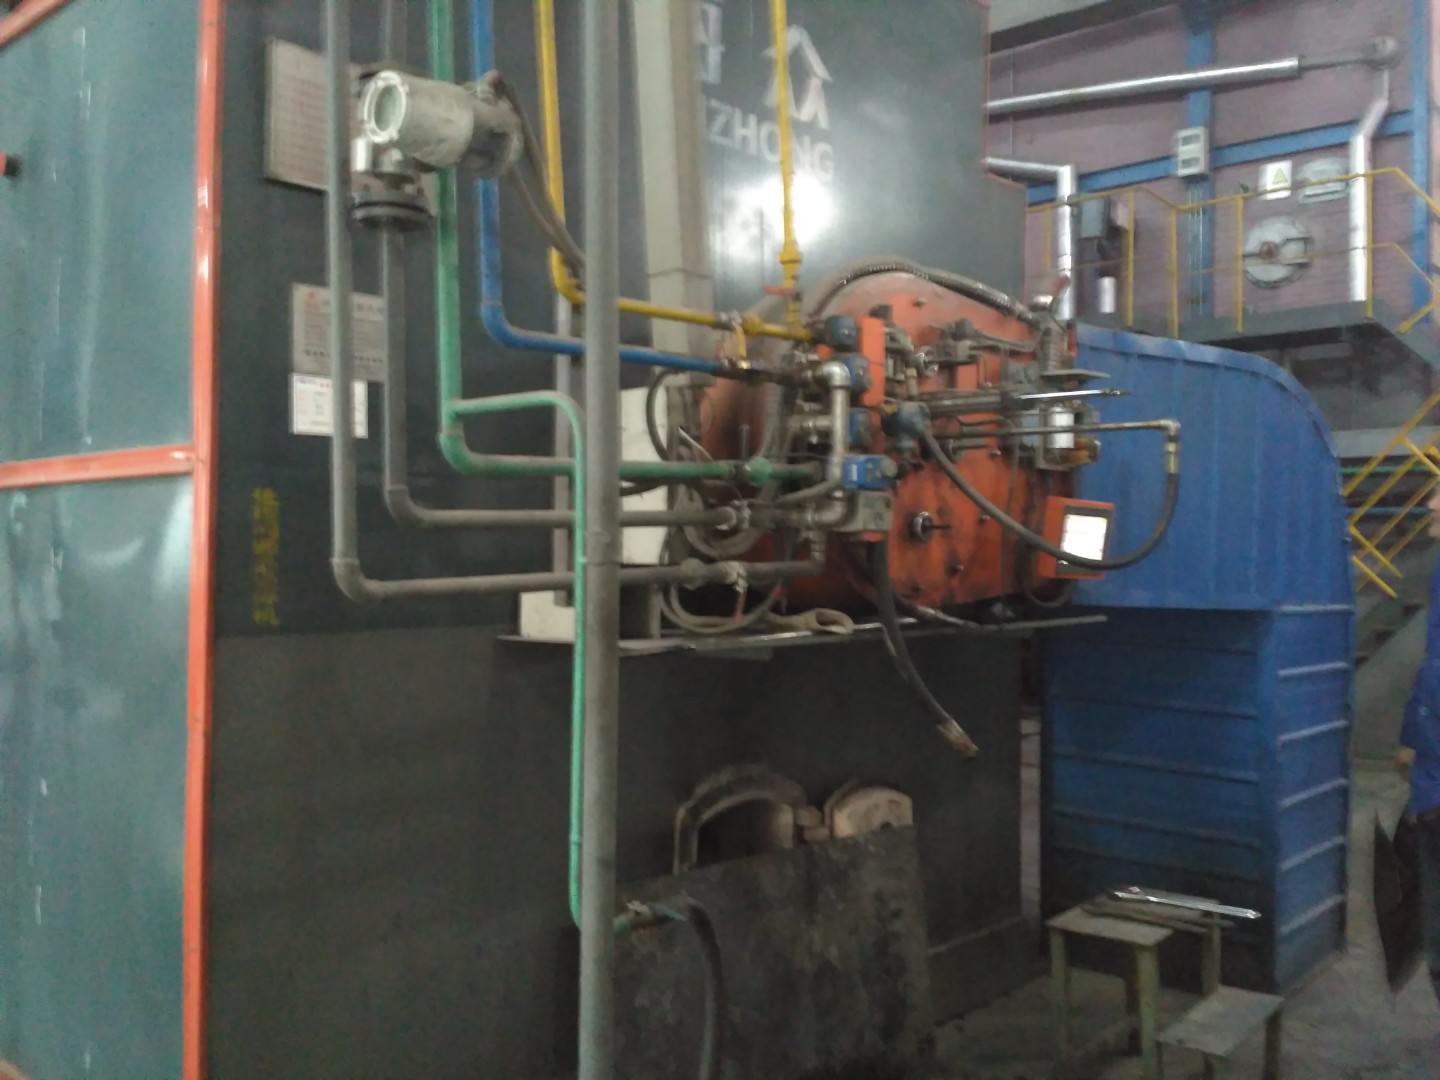
工业锅炉脱硝系统的腐蚀有三条主要路径。第一条是酸露点腐蚀:脱硫后的烟气含水量接近饱和,在金属壁面温度低于酸露点(燃煤含硫 0.5% 时约 130 至 140℃,高硫时可低至 110℃)的位置形成稀硫酸膜。第二条是氨水与酸性介质的直接反应,在喷枪与氨管内壁形成溶解速度很快的腐蚀。第三条是氯离子引起的点蚀与应力腐蚀开裂,来自掺烧的工业固废或脱硫浆液回液。
除臭方面,氨的嗅阈约 5 mg/m³,8 小时职业接触限值 20 mg/m³,厂区无组织排放的控制目标通常取 1 mg/m³ 以下。脱硝系统的除臭重点不是排气筒的排放,而是厂区无组织:反应器出口段的氨逃逸会随引风机入口负压被吸入厂房内,在车间形成氨味浓度峰值,这通常比排气筒的点源排放更容易引起投诉。
技术原理
防腐方案的选型依据是介质的温度、氯离子浓度和冲刷强度,三者决定涂层或材质方案。
- SNCR 反应器内部:温度 850 至 900℃,介质含高浓度飞灰与未反应的氨。普通碳钢在此条件下会迅速氧化,使用 310S(Cr25Ni20)或 253MA 耐热不锈钢,壁厚 6 至 10 mm,外加膨胀补偿。金属成本约为碳钢的 4 至 6 倍,因此反应器内件(导流板、整流器)通常用耐热合金而非整体不锈钢。
- SCR 反应器与管道:温度 300 至 400℃,低于酸露点风险区,但入口段(脱硫出口后)若未做保温,壁温可能低于 130℃,必须做保温。材质以 Q235 碳钢加防腐涂层为主,湿区采用 304 或 316L。
- 氨区:氨水对碳钢有良好缓蚀作用,但含氧时会加速腐蚀。常用方案是碳钢内衬 304 不锈钢或整体 304,阀门用 CF8M(316L)材质,密封用 PTFE 或 Kalrez 全氟弹性体。
- 催化剂:TiO₂ 载体不耐强碱,残留 Na/K 会中毒。装填前需检查表面有无析出物。
关于除臭,有四个层次的手段。第一层是源头控制:优化喷枪雾化与层间分配,把氨利用率从 1.2 提高到 1.15,减少过量喷入。第二层是过程控制:加装氨逃逸在线监测(安装在反应器出口与烟道),超标时自动降氨。第三层是末端治理:在烟气出口加装除臭装置,包括喷淋洗涤(用稀酸或水吸收氨)、或氨催化分解(把残余氨在 350 至 500℃ 催化氧化为 N₂ 与 H₂O)。第四层是厂区环境控制:加强厂房通风与排气,增设事故收集与喷淋。
末端洗涤的工程代价不低:洗涤塔本体、循环泵、补水与废液处理,一般 15 万至 45 万元,且带来 5% 至 12% 的烟气阻力增加与电耗上升。只有在源头控制手段用尽且厂区投诉压力确实存在时才考虑。
工艺特点与选型
防腐与除臭的方案选择可按下表对照。
| 部位 | 介质条件 | 推荐材质/做法 | 使用年限 |
|---|---|---|---|
| SNCR 反应器壳体 | 850 至 900℃,高飞灰 | Q235 + 内衬 310S 耐热板,壁厚 ≥ 6 mm | 5 至 8 年 |
| SNCR 内构件 | 高温冲刷 | 253MA 合金导流板、整流器 | 3 至 5 年 |
| SCR 反应器 | 300 至 400℃,湿气 | Q235 + 3 至 4 道防腐涂层 + 保温 | 8 至 12 年 |
| 烟道(脱硫后) | 酸露点 130 至 140℃ | 304 不锈钢或玻璃鳞片树脂内衬 + 保温 | 8 至 12 年 |
| 氨管道与阀门 | 氨水,含氧 | 304 管路,CF8M 阀体,PTFE 密封 | 6 至 10 年 |
| 喷枪与喷嘴 | 冲刷 + 结垢 | 310S 或 253MA | 12 至 24 个月 |
| 湿区支架 | Cl⁻ 点蚀 | 316L 或玻璃钢型材 | 10 年以上 |
除臭措施的性价比排序:先做喷枪流量标定与层间分配优化(成本 1 万至 5 万元,通常能降低氨逃逸 30% 至 60%);再做出口氨逃逸监测与自动降氨联锁(3 万至 10 万元);仍不达标再考虑末端洗涤或催化分解(15 万至 45 万元)。直接上末端装置往往是本末倒置。
应用案例
某化工园区 35 t/h 燃煤锅炉 SNCR 系统,2022 年投运后厂区持续有氨味投诉,周边居民与相邻车间操作工均有反映。初始排查认为需要加装末端除臭装置,报价 28 万元。实际检测后发现:反应器出口氨逃逸为 3.2 mg/m³(达标),但车间西侧氨浓度实测达 2.8 mg/m³,来源不是排气筒,而是脱硝系统的**旁路风门开口**——为了运行调节,风门长期保持在 15% 左右的开度,未被完全关严,部分含氨烟气从旁路缝隙漏入厂房并被负压吸入。
整改分两步:第一步把旁路风门改为电动执行机构并做密封整改,改造后车间氨浓度降到 0.4 mg/m³,投诉消失;第二步加装出口氨逃逸在线监测并接入自动降氨联锁,作为长期保障。整个整改花了 6.5 万元,而不是 28 万元。这个案例说明除臭问题的排查顺序应是:先查泄漏点与密封,再查分配均匀性,最后才考虑末端装置。
另一个腐蚀案例:某 65 t CFB 锅炉 SCR 系统的烟道在脱硫出口后的第一个弯头处,投产两年后出现穿孔。原因是该弯头按常规做了保温,但保温外护铝皮搭接缝密封不严,冬季冷空气渗入使壁温低于 130℃ 的酸露点,形成酸露点腐蚀。整改方式是重做该段保温并把外护改为 0.6 mm 镀锌板咬口搭接,费用 2.8 万元,工期 4 天。
运行维护
防腐与除臭的维护要点集中在防腐层的完整性和漏点的控制上。
- 每年检查一次防腐层,重点看焊缝、弯头、法兰面与穿墙处;采用测厚法检查关键管段的壁厚,腐蚀速率大于 0.2 mm/年即列入更换计划;
- 每季度检查保温完整性,特别是外护板搭接、端部收口与阀门保温罩,破损即修复,酸露点腐蚀多发于此;
- 每班检查氨区所有法兰与接头有无渗漏,用皂液检漏法逐一排查;
- 每季度用便携式氨检测仪在厂区四个方位(排气筒下风向、车间西侧、泵房外、上风向)做巡测,记录背景值;
- 氨逃逸在线监测每季度与便携式仪器比对;
- 喷嘴每 6 个月检查雾化,发现偏喷立即更换;
- 检修后复装要注意密封垫片齐全,盲板拆除后做气密复查。
价格与投资
防腐方案的成本差异主要在材质等级。碳钢加涂层方案约 180 至 320 元/(标干 m³·h⁻¹) 的脱硝系统造价增量;304 不锈钢湿区方案约增加 25 至 45 万元/套;SNCR 反应器 310S 内衬方案约增加 40 至 90 万元/套(相对碳钢方案)。除臭方面,源头优化 1 万至 5 万元,自动降氨联锁 3 万至 10 万元,末端洗涤或催化分解 15 万至 45 万元,并带来 5% 至 12% 的额外烟气阻力与相应的电耗增加。
从长期成本看,防腐的一次性投入是划算的:一次烟道穿孔导致的非计划停机与抢修,费用通常在 15 万至 50 万元,还伴随 5 至 15 天的产量损失;一套 65 t CFB 锅炉的脱硝系统防腐全面提升方案约 60 万至 150 万元,可用年限从 4 至 6 年延长到 10 年以上。沧州中创环保工程有限责任公司在脱硝系统设计与施工阶段,会针对每个部位的介质条件明确防腐做法与验收标准(如涂层干膜厚度、附着力测试、针孔检测),并在质保期内每年复检一次防腐层状态。
总结
脱硝系统的腐蚀与除臭都源于氨:腐蚀是氨与 SO₂、SO₃、Cl⁻ 形成的酸性盐对金属和催化剂的作用,除臭是未反应氨的逃逸。防腐按部位选材质——SNCR 反应器用 310S 内衬、SCR 湿区用 304 加保温、氨区用 304 与 PTFE 密封;除臭按"查漏点、再优化分配、后上末端装置"的顺序投入,成本从 1 万元到 45 万元不等,直接上末端除臭塔通常是最贵的做法。