概述
低温脱硝(也称低温 SCR)是相对常规 SCR 而言的概念,通常指 SCR 反应器入口烟温低于 200℃ 的脱硝技术。它在钢铁烧结、垃圾焚烧、有色冶炼、造纸与化工尾气治理中早已是主流,但在燃煤锅炉上长期属于"想做而不好做"的领域,原因是低温段的两个物理约束:反应速率低导致催化剂体积需求大,以及硫酸铵沉积导致系统无法稳定运行。
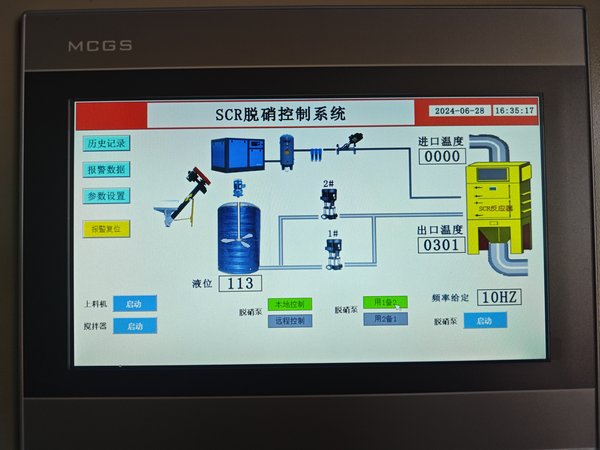
低温脱硝的设备特点与常规 SCR 最大的不同,在于它必须成套解决"热"的问题。低温 SCR 装置不是一台设备加一组喷枪的简单组合,而是一个包含反应器、催化剂、加热(或换热)单元、伴热保温、氨系统与控制系统的完整子系统。其中加热单元的选型,直接决定了整套装置的经济性。
需要先明确温度区间。低温 SCR 的"低温"在不同行业指向不同:钢铁烧结烟气经余热回收后温度 120 至 200℃;垃圾焚烧炉的烟气温度 160 至 220℃;燃煤锅炉低温脱硝则指 SCR 入口 150 至 200℃(常规钒系催化剂可工作到 250℃ 左右,因此锅炉低温脱硝通常指 180 至 250℃ 区间)。搞清楚目标温度带,才好谈设备选型。
技术原理
低温脱硝的技术难点集中在三个方面,设备设计都是围绕它们展开的。
难点一:反应速率低,催化剂体积需求大。SCR 主反应的活化能较高,反应速率对温度呈指数依赖。温度从 300℃ 降到 200℃,反应速率下降约一个数量级,相同脱硝效率下所需催化剂体积增加 30% 至 60%。这直接推高了反应器尺寸、重量、占地与投资。缓解手段是采用低温活性更好的催化剂体系(铁基氧化物、Fe-ZSM-5、分子筛),以及加大比表面积(比表面积提高 30% 可使催化剂体积减少约 25%)。
难点二:硫酸铵沉积。沉积需要三个条件同时满足:烟气中有 SO3、有 NH3、有水蒸气,且催化剂表面温度低于烟气酸露点。在低温段这三个条件几乎必然同时成立——低温意味着水蒸气冷凝倾向大、SO3 更易凝结。工程上的量化标准是:催化剂表面温度必须高于酸露点 10 至 20℃。酸露点的计算:SO3 浓度 1% 时约 135℃,3% 时约 150℃,5% 时约 158℃,8% 时约 165℃。因此低温脱硫装置必须配套"酸露点控制"手段。
难点三:温度保障的能耗。把烟气加热到合适温度需要能量,来源有四种,各有代价:
- 烟气换热(GGH):用 SCR 入口烟气与催化剂床层后的烟气换热,回收的是本来要排掉的热量,节能效果最好。回收效率 85% 至 92%,能把 150℃ 的烟气加热到 280 至 320℃。但换热器面积巨大(600 MW 机组配套约 6000 至 12000 m²),投资高,且换热器本身存在酸腐蚀与积灰问题。
- 蒸汽或热水加热(换热器式):用锅炉抽汽或热水通过换热器加热烟气。不需要引燃设备,能耗体现为抽汽损失,通常 15 至 30 g 汽/t 汽。
- 天然气/燃料加热(燃烧式):燃烧器直接加热烟气,升温速率快,但存在 CO 与未燃物风险,需要保证完全燃烧。用于没有余热回收条件的场合。
- 电加热:电加热器或 PTC 加热,调节精度高、无新增污染物,但运行电费高,且大烟气量下功率需求巨大。
设备结构方面,低温脱硝装置通常包含以下单元:
- 反应器壳体:一般 2 至 4 层催化剂,层间设支撑梁与密封。低温段壳体必须做保温(75 至 100 mm 岩棉)并设置伴热,防止金属表面温度低于露点而结露腐蚀。
- 催化剂模块:低温型多采用蜂窝挤出成型,因低温下成型强度足够;也可用板式排放以减少压降。
- 烟气分布器与导流板:低温 SCR 停留时间要求更长(通常 1.5 至 2.5 秒),分布不均的影响被放大,分布器设计要求更高。
- 吹灰系统:这是低温脱硝相对常规 SCR 最重要的结构差异——必须配置在线吹灰,通常用 0.8 至 1.6 MPa 的过热蒸汽,频次比高温 SCR 高 2 至 3 倍。
- 加热单元:按上述四种路线之一配置。
- 氨喷射与稀释系统:低温下氨的吸附与反应特性变化,需要更精确的分配。
工艺特点与选型
| 加热方式 | 升温能力 | 运行成本 | 投资 | 适用条件 |
|---|---|---|---|---|
| GGH 烟气换热 | 150℃ → 280–320℃ | 最低(回收热量) | 最高 | 有余热可回收、规模大 |
| 蒸汽换热 | 升温 30–60℃ | 中(抽汽损失) | 中 | 需防硫酸铵为主 |
| 天然气燃烧 | 升温 60–150℃ | 较高 | 中 | 无汽无余热可用 |
| 电加热 | 升温 20–80℃ | 最高 | 低 | 小流量、试验装置 |
| 催化剂类型 | 低温活性 | 抗碱 | 单价 | 适用 |
|---|---|---|---|---|
| 常规钒系蜂窝 | 一般 | 中 | 1.2–1.8 万元/m³ | 入口 ≥ 250℃ |
| 宽温钒系(Mo/W 改性) | 较好 | 中偏上 | 1.8–2.4 万元/m³ | 入口 220–300℃ |
| 铁基氧化物 | 好 | 差 | 0.9–1.4 万元/m³ | 入口 180–250℃,煤质稳定 |
| Fe-ZSM-5 | 很好 | 差 | 1.5–2.4 万元/m³ | 入口 160–220℃ |
选型的核心判断是:先确认目标温度带,再看烟气中 SO3 浓度。SO3 低于 1% 的烟气,蒸汽伴热把温度维持在酸露点以上 15℃ 即可,成本低;SO3 超过 3%,必须用 GGH 把温度提到 250℃ 以上,靠伴热在能效上不成立。
应用案例
华东某 600 MW 燃煤机组,SCR 入口烟温 165℃,原设计为常规钒系催化剂,出口 NOx 在 48 至 95 mg/m³ 间波动,催化剂每 11 个月即因硫酸铵沉积压差升高而需更换。改造采用低温脱硝整体方案:更换为铁基氧化物催化剂(低温活性好、体积增加 25%),在 SCR 入口加装蒸汽换热器(面积 850 m²、0.6 MPa 饱和汽)把入口温度提升到 195 至 205℃,配套 1.0 MPa 蒸汽吹灰系统(每 4 小时一次)。改造后出口 NOx 稳定在 38 至 52 mg/m³,催化剂更换周期延长到 26 个月。项目投资 1650 万元,其中催化剂 720 万元、换热器与管道 420 万元、吹灰系统 180 万元、控制改造 130 万元,其余为安装。运行成本增加主要是抽汽(25 t/h)与吹灰汽(8 t/h),合计年增加约 260 万元。
另一个案例在钢铁烧结行业。某 360 m² 烧结机烟气经余热锅炉后温度 145℃,SO3 浓度 4.8%,采用"GGH 烟气换热 + 低温催化剂 + 蒸汽吹灰"方案,GGH 面积 5600 m²,把烟气加热到 285℃,配铁基氧化物催化剂 2200 m³,出口 NOx 达 22 mg/m³,同时 SO2 副产减少约 30%。该厂原有湿法脱硫系统的浆液泵电耗因此下降,年节电约 90 万元,一定程度上对冲了 GGH 的运行成本。工程总投 4800 万元。
运行维护
- 每小时记录 SCR 入口烟温与出口 NOx,二者的对应曲线是判断系统是否在酸露点以下运行的最直接指标。
- 蒸汽吹灰必须定期执行,不能等压差上升才吹;吹灰周期通常 2 至 6 小时,按 SO3 浓度与压差速率调整。
- 每班检查换热器进出口温差,温差异常升高说明换热器积灰,需要清洗。
- 伴热与保温在冬季是关键:壳体外表面温度应不低于 40℃,低于此值说明保温破损,箱体可能出现酸露点腐蚀。
- 每月检查催化剂层间支撑梁与密封,低温段密封件易因冷凝失效,出现漏风会降低氨的利用率。
- 每季度检查吹灰器的吹扫覆盖率,喷嘴对准偏差会导致局部沉积。
- 定期做酸露点计算复核,随着脱硫系统运行参数变化,SO3 浓度会漂移,伴热设定值需要相应调整。
价格与投资
以 600 MW 燃煤机组低温脱硝改造为例:催化剂(铁基氧化物,含更换)约 700 至 1000 万元;SCR 反应器扩容与钢结构约 350 至 500 万元;蒸汽换热器与配套管道 380 至 520 万元;蒸汽吹灰系统 160 至 240 万元;仪表与控制改造 120 至 200 万元;保温伴热 60 至 100 万元;安装调试 150 至 250 万元。合计 1900 至 2800 万元。
若改用 GGH 方案,GGH 换热器本体与烟气管道约 3000 至 4800 万元,但年节能效益可达 1500 至 3000 万元(折合标煤 6000 至 12000 吨),投资回收期 4 至 7 年。有余热回收条件且长期运行的项目,GGH 方案的全周期成本通常低于蒸汽换热。
运行成本方面:蒸汽伴热方案年增加抽汽约 18 万至 25 万吨(按 25 t/h、7000 小时计),按汽价 120 至 200 元/吨计 220 至 500 万元/年;吹灰汽年耗 5 万至 8 万吨,约 60 至 160 万元/年;电耗增量(吹灰与阀门)30 至 60 万元/年。合计 310 至 720 万元/年,对应发电成本增加约 0.005 至 0.012 元/kWh。
总结
低温脱硝的设备本质是"一套必须解决温度与沉积的系统",选型时先看目标温度带,再看 SO3 浓度决定用伴热还是用 GGH,最后用催化剂类型平衡体积与投资。方案设计与能耗测算可联系沧州中创环保工程有限责任公司,138-3173-9292,可提供低温 SCR 反应器热力计算书与吹灰周期设定表。