90t循环流化床垃圾焚烧锅炉烟气脱酸脱硝工艺设计
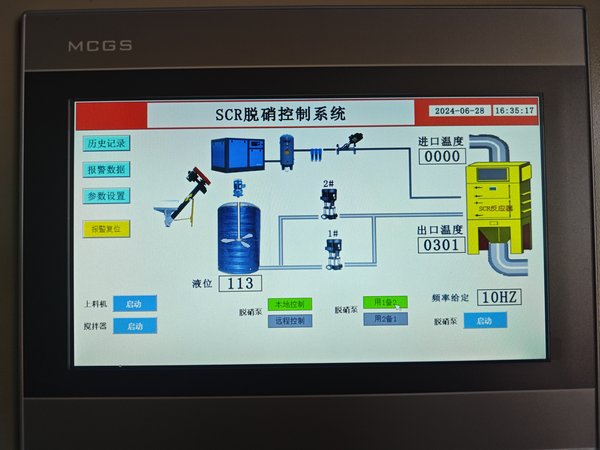
90t循环流化床垃圾焚烧锅炉烟气脱酸脱硝工艺设计是工业环保领域的重要技术装备。沧州中创环保专注脱硫脱硝设备生产13年,产品覆盖SCR脱硝、SNCR脱硝、SDS干法脱硫、湿法脱硫、布袋除尘等全系列产品。
技术原理
垃圾焚烧锅炉的烟气治理与常规燃煤锅炉有本质区别:污染物浓度高、组分复杂、波动大。垃圾焚烧的烟气中,酸性气体(SO2、HCl、HF)远高于燃煤,这是由于塑料、皮革、含氯聚合物等组分的存在。90 t 循环流化床垃圾焚烧锅炉的原始 SO2 通常在 1200-2800 mg/m³,HCl 700-1600 mg/m³,NOx 400-700 mg/m³,颗粒物 1500-4000 mg/m³,氟化物 8-25 mg/m³。
循环流化床用于垃圾焚烧有一个突出优势:炉内加石灰石可实现高效脱酸。CaCO3 在 850-900℃ 分解为 CaO,与 SO2、HCl、HF 反应生成 CaS、CaCl2、CaF2,随床料排出,这部分在炉内就解决了 60%-75% 的酸性气体。代价是灰渣量大幅增加,CaCl2 溶于水有强腐蚀性,灰渣需专门处理。
炉外脱酸是第二道防线,采用碱性洗涤。洗涤液可选 Ca(OH)2 浆液(成本低,但需处理大量固体副产物)、NaOH 溶液(效率高、占地小,但运行成本高)、或氨水(脱酸效率高且副产物可作肥料,但氨逃逸风险)。90 t 级焚烧炉的脱酸塔通常采用两级喷淋配 pH 控制。
NOx 的来源在垃圾焚烧中更复杂:塑料与合成材料的高温裂解产生燃料型 NOx,垃圾中的含氮物质(食物残渣、塑料中的添加剂)分解产氨,炉内过量空气下的氨氧化与再还原循环使 NOx 更高。CFB 的低燃烧温度(850-900℃)抑制了热力型 NOx,但燃料型 NOx 仍占 60%-75%。因此脱硝通常需要 SNCR 或 SCR,且 SNCR 在 CFB 炉内或炉膛出口的高温段效果最好。
垃圾焚烧的一个特殊污染物是二噁英(PCDD/F)。它需要在 800-950℃ 的温度区间、停留时间 2 s 以上、含氯量低于 5000 ppm 的条件下才能被分解。常用手段是在 850-900℃ 的烟气调温器(烟气再热)或活性炭吸附配合布袋除尘。
工艺特点与选型
90 t CFB 垃圾焚烧的完整流程通常是:炉内石灰石脱酸 → 炉外脱酸塔(提高脱酸率、进一步降低 SO2 与 HCl)→ SNCR/SCR 脱硝 → 活性炭喷射 → 布袋除尘(同时脱除颗粒物、活性炭、二噁英)。脱酸塔必须布置在除尘器之前,因为 HCl 会与滤袋表面的碱涂层反应消耗掉滤袋的寿命余量。
| 参数 | 设计值 | 说明 |
|---|---|---|
| 焚烧能力 | 90 t/h 垃圾,35-45 t/h 蒸汽 | CFB 垃圾焚烧炉 |
| 干基烟气量 | 9-12 万 m³/h | 按垃圾低位热值 1100-1600 kJ/kg |
| 炉膛出口烟温 | 850-920℃ | CFB 床温控制带 |
| 脱酸塔进口烟温 | 160-190℃ | 省煤器后 |
| 原始 SO2 | 1200-2800 mg/m³ | 炉内脱酸 60%-75% |
| 出口 SO2 | ≤ 35 mg/m³ | 炉外脱酸塔 |
| 原始 HCl | 700-1600 mg/m³ | 炉内脱酸 55%-70% |
| 出口 HCl | ≤ 10 mg/m³ | 欧盟标准量级 |
| 出口 NOx | ≤ 50-100 mg/m³ | SNCR 效率 40%-60% |
| 出口颗粒物 | ≤ 10 mg/m³ | 布袋 + 活性炭 |
| 出口氟化物 | ≤ 1 mg/m³ | CaF2 沉淀去除 |
| 二噁英 | ≤ 0.1 ng/m³ | 活性炭吸附 + 布袋 |
| CaO/Cl 摩尔比 | 2.5-3.5 | 炉内石灰石投加依据 |
| 脱酸液 pH | 5.8-6.5 | Ca(OH)₂ 浆液 |
选型的关键判断在脱酸剂与脱硝的耦合:CFB 炉内石灰石投加量不足时,脱酸塔负荷急剧上升;投加过量则灰渣量增加且脱硫渣含氯高,腐蚀垃圾渗滤液处理设施。90 t 级焚烧炉的石灰石消耗量通常在 12-20 t/d。
工程案例
沧州某县生活垃圾焚烧项目,90 t CFB 垃圾焚烧炉,配套烟气净化系统由原来的"旋风 + 喷淋塔 + 布袋"升级为"炉内石灰石脱酸 + 两级碱洗脱酸塔 + SNCR + 活性炭喷射 + 布袋除尘"。改造动机是原系统 HCl 排放 68-95 mg/m³、氟化物 9-14 mg/m³,均超当地限值。
脱酸塔采用两级填料喷淋,第一级用 NaOH 溶液脱 HCl 与 HF,第二级用 Ca(OH)2 浆液脱 SO2 并进一步沉淀氟化物。SNCR 段设在省煤器后与脱酸塔之前,尿素溶液 8%,反应段长度 9 m,喷氨格栅 4 段共 32 只喷嘴。活性炭喷射点布置在布袋除尘器前的烟道,喷射量 80-120 mg/m³,炭粉含碘值 800 mg/g 以上。
调试中出现过氨与 HCl 的竞争问题:SNCR 段的氨被喷入含 HCl 的烟气中,生成氯化铵(NH4Cl),在低温段沉积在换热器与管路上,出口氨逃逸与 HCl 同时异常升高。解决方案是把 SNCR 段移到脱酸塔之后(脱酸后 HCl 降至 5 mg/m³ 以下),并把脱酸塔出口烟温提到 165℃ 以上保证 NH4Cl 不凝结。调整后出口 HCl 降至 4.2 mg/m³、SO2 24 mg/m³、NOx 62 mg/m³、氟化物 0.6 mg/m³、颗粒物 7 mg/m³。
运行与调试
垃圾焚烧系统的调试特点在于工况波动大。垃圾热值在 700-2000 kJ/kg 之间波动,炉膛温度、烟气量、污染物浓度同步变化,调试不能只取一个稳定点。推荐按"三个典型垃圾"分组测试:高热值垃圾(掺烧比例 60% 以上)、典型混合垃圾(按实际配比)、低热值高水分垃圾(夏季工况)。每组工况连续运行 8-24 小时。
常见故障判断:脱酸塔出口 SO2 上升而 pH 正常,检查喷淋填料是否结垢或循环量下降;出口 HCl 上升而 NaOH 消耗量不变,检查第一级喷淋的分布器是否堵塞;SNCR 出口 NOx 上升同时氨逃逸升高,是 HCl 与氨反应生成 NH4Cl 的典型特征,必须检查脱酸塔出口 HCl 浓度与烟温;布袋压差上升快,垃圾焚烧的飞灰含未燃尽物多且湿度大,脉冲清灰频率需提高;灰渣中 Cl 含量高导致后续水处理困难,说明炉内石灰石投加过量或 CaO/Cl 摩尔比失衡;出口二噁英升高,检查活性炭喷射量与烟温是否保持在 850℃ 以上。
运行要点:每班记录炉膛床温、石灰石投加量、脱酸塔两级的 pH 与循环量、NaOH 消耗量、SNCR 氨耗、活性炭喷射量、布袋压差七组数据;石灰石品质要按批次检验 CaO 含量与粒度;垃圾入炉前必须过磁选与分选,金属与玻璃会加剧炉内结渣并增加飞灰;冬季低负荷时注意脱酸塔循环水的防冻。
成本与工期
成本构成:两级脱酸塔(含填料、循环泵、NaOH 与 Ca(OH)₂ 注入系统)约 110-155 万元;SNCR 系统 48-68 万元;活性炭喷射系统(储仓、计量、喷射管)约 22-32 万元;布袋除尘器(耐高温耐酸滤袋)约 135-180 万元;炉内石灰石投加系统(储仓、计量给料、旋风分离)约 28-42 万元;在线监测(SO2、HCl、NOx、颗粒物、氟化物、二噁英)约 35-52 万元;烟气再热或调温装置(若需)约 85-130 万元。总投资约 460-660 万元。
年运行成本:NaOH 消耗按 8-14 t/d、单价 2400-3200 元/吨计,年 700-1100 万元,是全系统最大的运行支出;石灰石 12-20 t/d,年 60-110 万元;活性炭年 30-45 万元;SNCR 尿素年 60-90 万元。这是垃圾焚烧项目运行成本高的主要原因,也是脱酸塔采用两级不同药剂配比的实际动因。
工期:脱酸塔与布袋除尘器制作 12-16 周;炉内石灰石系统安装 3-4 周;现场安装 5-6 周;调试 4-6 周(含垃圾热值适配调整)。整体 20-26 周。停炉对接 35-45 天。调试期长是因为垃圾热值适配本身需要 2-3 周。
总结
90 t CFB 垃圾焚烧的烟气脱酸脱硝,核心是炉内脱酸与炉外脱酸的分工,以及酸性气体与氨的化学冲突。炉内石灰石承担大部分负荷但需精确控制摩尔比,炉外两级脱酸塔负责深度净化,SNCR 的位置必须避开高 HCl 区域。运行成本的优化重点在 NaOH 消耗上,通过两级配药与 pH 分段控制可降低 15%-25% 的碱耗,这是此类项目投运后最直接的效益点。