回转窑有色金属冶炼烟气脱硝工艺与催化剂应用
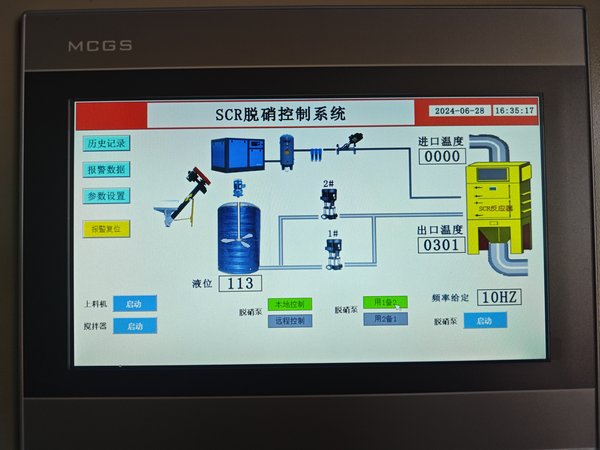
回转窑有色金属冶炼烟气脱硝工艺与催化剂应用是工业环保领域的重要技术装备。沧州中创环保专注脱硫脱硝设备生产13年,产品覆盖SCR脱硝、SNCR脱硝、SDS干法脱硫、湿法脱硫、布袋除尘等全系列产品。
技术原理
有色金属冶炼回转窑(锌精矿焙烧回转窑、镍冶炼回转窑、铜冶炼回转窑)的烟气脱硝与常规燃煤设备差异极大,因为它不是单纯的燃烧设备——窑内同时进行着焙烧、还原、造渣与烟气自净化(SWS 制酸)的复杂过程。
以锌精矿流态化焙烧回转窑为例(含硫 55%~62% 的锌精矿),过程大致分三段:窑头干燥段(300~450 ℃)、窑中焙烧段(850~1000 ℃,ZnS 氧化为 ZnO 与 SO₂)、窑尾冷却段。焙烧反应的主线是 2ZnS + 3O₂ → 2ZnO + 2SO₂,因此烟气中 SO₂ 浓度极高(8%~14%),这正是 SWS 接触法制酸的原料。制酸系统把 SO₂ 氧化成 SO₃ 再用催化剂转化为硫酸,转化率 96%~98%,尾气排放 SO₂ 约 0.1%~0.3%。
脱硝的困难由此而来。第一,NOx 生成的温度窗口正好与焙烧段重合(850~1000 ℃,热力型 NOx 生成量高),进口 NOx 常在 1200~2200 mg/m³。第二,制酸系统的催化剂(V₂O₅-碱金属硫酸盐)在 400~450 ℃ 工作,对催化剂毒物敏感,而烟气中的氟化物、砷、硒、氯会毒化制酸催化剂。第三,烟气中含大量水蒸气与酸雾(SO₃ 遇水形成硫酸雾),对 SCR 催化剂同样有害。第四,窑内波动大:精矿成分、给料量、风量、焙烧温度都在变。
因此冶炼厂脱硝的技术路线有三条常见选择:
- SCR 装在制酸系统之后。烟气先经余热锅炉降温到 420~450 ℃,再进 SCR,最后进制酸转化器。优点是烟气已除氟除氯、催化剂中毒轻;缺点是需在制酸塔后另建反应器,且转化器入口温度 420~450 ℃ 恰好也在 SCR 窗口,两套催化剂的温度窗口重叠,运行控制有相互影响。
- SCR 装在余热锅炉之后、转化器之前。温度 380~420 ℃,可用中温催化剂,但要考虑 SO₃ 与酸雾的影响。
- SNCR(高温)+ SCR(低温)组合。在焙烧段窑尾(900~1000 ℃)用 SNCR 做 30%~45%,在余热锅炉后做 SCR 做 80%~90%,总效率 85%~92%。
另一条重要路线是"低氮焙烧":控制焙烧段的氧浓度与温度分布、使用富氧空气、优化二次风配比,可把 NOx 降低 20%~35%,且不消耗氨,是所有方案中运行成本最低的部分,应当首先考虑。
工艺特点与选型
以年处理锌精矿 30 万吨的流态化焙烧回转窑为例(烟气量 12 万~15 万 m³/h,SO₂ 浓度 10%,进口 NOx 1800 mg/m³):
| 设备 | 规格参数 | 说明 |
|---|---|---|
| 余热锅炉 | 蒸发量 12~18 t/h,过热器出口 420~460 ℃ | 烟气自 900 ℃ 降到 430 ℃,同时产汽供焙烧 |
| SCR 反应器 | 处理烟气量 150000 m³/h,2 层共 32~40 m³ 蜂窝,V₂O₅ 1.0%-WO₃ 8%,耐酸型 | 入口烟温 400~440 ℃ |
| 脱硝灰/酸雾处理 | 反应器前设除酸器(Φ8 m 洗涤塔) | 把 SO₃ 含量从 0.3% 降到 <0.05% |
| SNCR | 窑尾 6 支喷枪,尿素溶液 45~60 kg/h,反应区 900~980 ℃ | 效率 30%~45% |
| 氨系统 | 60 t/d 尿素撬,含 60 m³ 储罐、60 m³/h 溶解罐 | 厂区通常已有制酸用催化剂仓储 |
| 催化剂类型 | 耐氟耐砷的钒钛系蜂窝,寿命 2~2.5 年 | 精矿含氟 0.05%~0.3%、含砷 0.1%~0.5% |
| 空速 | 8.5~10 s⁻¹ | 烟气量大,须控制催化剂体积 |
| 系统阻力 | 700~900 Pa(含除酸器 300~400 Pa) | 需核算主引风机 |
| 氨逃逸 | ≤ 8 mg/m³ | 尾气进制酸转化器,氨会毒化硫酸催化剂 |
制酸系统的协同是本项目最关键的技术点。SCR 催化剂与制酸催化剂(V₂O₅-K₂SO₄)都含 V₂O₅,反应机理相似,但耐温区间与毒物敏感性不同。SCR 的入口温度窗口(300~400 ℃)比转化器(400~450 ℃)低,这就要求 SCR 装在余热锅炉与转化器之间时,中间必须补温,或者把 SCR 装在转化器之后(此时 SCR 温度窗口更舒服,但转化器出口余温仅 420~450 ℃,降不下来也升不上去,需要用余热锅炉产汽加热)。
工程案例
某锌冶炼厂年处理锌精矿 32 万吨,配置沸腾焙烧炉 + 余热锅炉 + SWS 制酸系统。改造前 NOx 排放 1950 mg/m³(制酸尾气排口),要求 ≤ 100 mg/m³(当地排放标准对硫酸装置尾气的要求)。方案为"低氮焙烧 + 窑尾 SNCR + 除酸器 + SCR"。
实施中的第一个问题是精矿成分变化带来的冲击。设计按精矿含氟 0.12%、含砷 0.25% 选型,实际购入的精矿含砷最高达 0.62%,SCR 催化剂中毒速度远快于预期,运行 5 个月活性下降 22%,脱硝效率从 88% 降到 74%。查因是砷化物(As₂O₃)在催化剂表面形成砷酸盐,抑制了氧化还原循环。解决办法是对精矿做入厂砷分级,把高砷精矿与低砷精矿掺配使用,并在催化剂前加装一段喷淋洗涤(同时降温除氟除砷)。砷控制在 0.3% 以下后,年衰减速率回到 11%。
第二个问题是 SCR 与制酸转化器的温度冲突。初版方案把 SCR 装在余热锅炉与转化器之间,SCR 入口烟温 385 ℃,处于临界区,运行 2 小时后活性即下降,最终改为 SCR 装在转化器之后,利用转化器出口烟温 420~440 ℃,并加装 1 台电加热器(800 kW)作为低温时的备用补温。同时在 SCR 前增设除酸器,把 SO₃ 从 0.3% 降到 0.04%,酸雾对催化剂的腐蚀问题解决。第三个问题是 SNCR 喷枪在窑内的高温冲刷下变形,6 支中有 4 支在 4 个月内熔损,改为耐热合金喷枪加陶瓷护套后寿命延长到 10 个月。
最终运行数据:NOx 出口 78~95 mg/m³(SNCR 削减 38%,SCR 削减 86%),氨逃逸 2.8 mg/m³,硫酸转化率 97.2%(未受负面影响),催化剂年衰减 11%。
运行与调试
冶炼厂的脱硝调试必须在制酸系统稳定运行的前提下进行,因为脱硝出口就是制酸尾气排口,两者互为上下游,参数互相耦合。调试的难点在于要同时满足三个目标:脱硝效率、制酸转化率、尾气 SO₂ 浓度。
调试步骤:低氮焙烧参数优化(配风与氧浓度)→ 除酸器投运与出口 SO₃ 标定 → SCR 升温(严格按 25 ℃/h,升温前完成催化剂检查)→ SNCR 投运 → 喷氨投运 → 精矿成分变化试验 → 与制酸转化器的联合负荷试验 → 连续 72 小时考核。常见故障与判断:
- SCR 效率下降且硫酸转化率同时下降:多半是 SCR 段与转化器之间的温度分配失衡,或氨进入转化器毒化硫酸催化剂;应检查氨逃逸与两段温度。
- 催化剂表面发白结垢:酸雾未除净,SCR 前的除酸器效率不足或喷淋量波动。
- SNCR 效率波动:精矿热值与焙烧温度波动,需随焙烧温度信号修正喷氨量。
- 除酸器出口 SO₃ 反弹:洗涤液 pH 或循环量不足;也可能制酸系统的干燥塔吸收能力已饱和(需检查干燥塔酸浓度)。
- 引风机喘振:除酸器与 SCR 阻力叠加后管网特性改变,需核对风机工作点并重新设定变频下限。
- 窑尾喷枪堵塞:窑内粉尘与熔融物飞溅,需加装防堵结构并每季度检查。
运行要点:第一,精矿的砷、氟、氯含量必须每周检测并纳入脱硝运行参数,砷超限时应主动降低 SNCR 负荷、把脱硝任务向 SCR 侧集中。第二,SCR 出口即制酸尾气,氨逃逸必须严格控制在 3 mg/m³ 以内,任何接近 8 mg/m³ 的情况都要立即降喷氨。第三,SCR 与制酸催化剂的温度管理要合并考虑,必要时用制酸系统的余热锅炉产汽做联合调节。第四,催化剂寿命管理按"砷 + 氟 + 时间"三因素评估,不要单纯按月更换。
成本与工期
以 32 万吨/年锌精矿焙烧系统计:SNCR 系统 90~115 万元;除酸器 85~110 万元;SCR 反应器与催化剂 380~450 万元;电加热补温装置 60~85 万元;氨制备系统 115~145 万元;主引风机与烟道改造 110~140 万元;电气仪控与在线监测 90~120 万元;制酸系统接口改造 70~90 万元。总投资 1000~1255 万元。
运行费用:尿素年耗 105 吨(SNCR + SCR 合计),按 2200 元/吨计 23 万元;催化剂按 24 个月更换、每次 145 万元计,年摊销 72.5 万元;电加热器与引风机增量电耗年 90~110 万元;除酸器循环液与废水处理年 55~70 万元;仪表与维护年 25~35 万元。全年运行费用 265~305 万元,折合吨精矿脱硝成本 8.3~9.5 元。
工期:受制酸系统检修窗口约束,SNCR 与除酸器 30~35 天,SCR 段 35~40 天(需与转化器停机同步),调试 12~15 天,整体 90~110 天。
总结
回转窑有色冶炼的脱硝之所以难,不在于 NOx 浓度高,而在于烟气成分与下游制酸系统的耦合。SO₃ 形成的酸雾会腐蚀 SCR 催化剂,精矿中的砷与氟会毒化催化剂,氨逃逸会毒化硫酸催化剂,而 SCR 与转化器又争用同一股烟气的温度区间。工程上真正可行的组合是"低氮焙烧(零成本降 20%~35%)+ 窑尾 SNCR + 除酸器 + SCR 装在制酸转化器之后 + 电加热备用补温",并把精矿的砷氟氯检测制度作为运行管理的核心。30 万吨级锌精矿系统的典型投资 1000~1255 万元,年运行费用 265~305 万元,其中催化剂年摊销 72.5 万元是最大的单项成本。