75t循环流化床锅炉脱硫脱硝除尘三合一技术路线
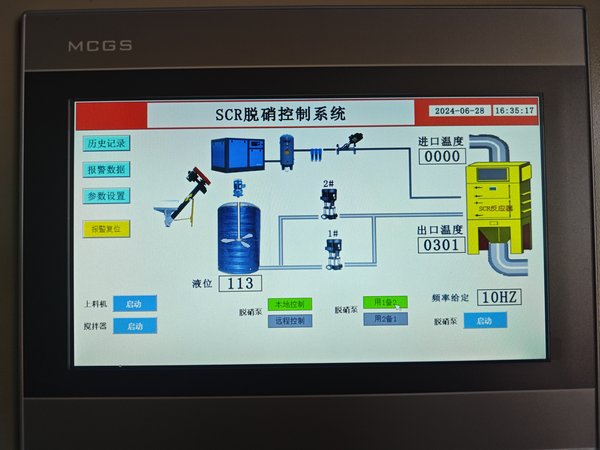
75t循环流化床锅炉脱硫脱硝除尘三合一技术路线是工业环保领域的重要技术装备。沧州中创环保专注脱硫脱硝设备生产13年,产品覆盖SCR脱硝、SNCR脱硝、SDS干法脱硫、湿法脱硫、布袋除尘等全系列产品。
技术原理
75 t/h 循环流化床(CFB)锅炉的"脱硫脱硝除尘三合一"技术路线,指的是把三个功能段整合成一条紧凑的烟气处理链,而不是三套各自独立的装置。这种整合的必要性来自 CFB 锅炉的三个工况特点。
- 炉内已脱硫。CFB 用石灰石在 850~900 ℃ 床层内煅烧成 CaO,与 SO₂ 反应生成 CaSO₄,Ca/S 比 1.5~2.5 时炉内脱硫率 85%~95%。但副产脱硫渣(CaSO₄、CaSO₃、CaO 混合物)随飞灰排出,无法像湿法那样回收石膏。
- NOx 起点低但波动大。进口 NOx 220~450 mg/m³,低于煤粉炉,但随负荷、给煤量与床温波动明显。
- 烟气含尘量极高。出口烟气含尘量 3000~8000 g/m³(标态干基),颗粒细、含钙高、粘性强,是整个系统最难的部分。
脱硝侧的技术选择是 SNCR 优先。75 t/h CFB 的烟温 850~900 ℃ 与尿素 SNCR 的最佳窗口完全重合,且 CFB 炉内烟气停留时间 3~5 s、湍流强度高(气固混合剧烈),这三点都对 SNCR 有利。SNCR 效率可达 40%~60%,对 220~450 mg/m³ 的起点浓度,出口落在 120~250 mg/m³,若当地限值 200 mg/m³,SNCR 单独就够;若要 50 mg/m³,则需叠加 SCR。
除尘侧是整合的重点。CFB 飞灰量大、含钙高、粘性强,单靠袋式除尘器会带来高压差与频繁清灰。工业上常用"多管旋风(或机械预除尘)+ 袋式除尘器"的两级组合,把袋式除尘器入口浓度从 5000 g/m³ 降到 1500~2500 g/m³,滤袋寿命和清灰气耗都显著下降。整合的第三步是把 SNCR 布置在除尘器之前而非之后——SNCR 喷在高温含尘烟气中,喷嘴需要耐高温与防磨;反过来把 SCR 放在除尘器之后,则能获得洁净烟气,催化剂寿命长得多。
工艺特点与选型
75 t/h CFB 锅炉(燃煤发热量 22000 kJ/kg、蒸发量 75 t/h、排烟温度 165 ℃)的三合一路线参数如下。
| 段 | 设备 | 规格参数 | 说明 |
|---|---|---|---|
| 炉内 | 石灰石脱硫 | Ca/S 比 1.7~2.0,床温 850~900 ℃,床层风速 3.5~5 m/s | 承担 85%~92% 的 SO₂ 减排 |
| 炉内/炉外 | SNCR | 6~8 支喷枪,尿素溶液 30~42 kg/h,浓度 20%~25% | 布置在炉膛上部 6~8 m 标高 |
| 烟道 | 多管旋风预除尘 | Φ800~1000 mm 旋风筒 80~110 只,效率 75%~88% | 降低袋式入口浓度 |
| 末端 | 袋式除尘器 | 过滤面积 4800~5600 m²,玻纤针刺毡 700 g/m²,离线清灰 + 脉冲 | 出口烟尘 ≤ 10 mg/m³ |
| 可选 | 半干法脱硫塔 | Φ7.5 m,高 18 m,喷浆 100~130 m³/h,含固量 10%~13% | 仅在超低排放需求时加装 |
| 可选 | SCR | 1 层蜂窝 20~26 m³,入口烟温 320~350 ℃ | 需换热升温 |
| 风机 | 引风机 | 全压 9000~10500 Pa,630~800 kW,变频 | 阻力增加 1800~2400 Pa |
| 灰处理 | 灰斗与输送 | 气力输送 + 螺旋,灰斗伴热 90~110 ℃ | 脱硫渣含水高易结块 |
三合一的工艺整合点有三个:SNCR 喷枪与炉膛开孔、旋风与袋式的串联分配、灰斗的排灰与伴热。其中最容易出事的是灰斗。CFB 烟气含湿量大(脱硫渣带水),在袋式除尘器下部温度降到 100~130 ℃ 时会形成粘性灰,堵斗后造成系统憋压与滤袋破损。工程上必须做灰斗伴热(90 ℃ 以上)、设置振打、以及设计"灰斗堵塞时上部烟道旁通"的应急通路。
工程案例
某热电厂 75 t/h CFB 锅炉,掺烧 20% 煤矸石(发热量降至 19500 kJ/kg),改造前 NOx 380 mg/m³、SO₂ 720 mg/m³、烟尘 210 mg/m³,均超标。改造采用"炉内脱硫强化 + 炉内 SNCR + 多管旋风 + 袋式除尘"的三合一方案。
实施中的第一个问题是炉内脱硫的稳定性。初期石灰石加入量按 4.2 kg/t 煤投加,Ca/S 比 1.7,但因煤矸石掺烧比例波动,床温在 830~905 ℃ 之间摆动,脱硫率随之在 78%~94% 之间波动,出口 SO₂ 最高到 380 mg/m³。解决办法是把给料量与床温、床层差压做联锁,并加装在线测温元件在 3 个床层标高分别监测,把床温控制在 860~890 ℃ 的窄区间内;同时把给石灰石的输送方式从螺旋改为气力输送,脉动减小后 SO₂ 波动幅度降到 ±12%。
第二个问题是 SNCR 喷枪的磨损。CFB 炉内飞灰浓度大(炉膛出口 5000 g/m³),喷枪在 850 ℃ 含尘气流中被严重磨损,运行 4 个月后 6 支喷枪中有 3 支喷孔扩大近一倍,导致氨分布恶化。后改用带硬质合金耐磨套的喷枪并把位置下移到飞灰浓度略低的标高,寿命延长到 12 个月以上。第三个问题是袋式除尘器的糊袋与破袋,初期滤袋月破损 25~30 只,原因是 CFB 灰分高(28%)且粘性强,把袋笼由 2.5 m 改为 2.8 m 加密袋圈、滤袋改用 800 g/m² 增厚型并加强灰斗伴热后,月破损降到 6~8 只。
投运 14 个月后:NOx 出口 168~195 mg/m³(SNCR 效率 48%~55%),SO₂ 出口 42 mg/m³,烟尘 7.2 mg/m³。
运行与调试
CFB 三合一系统的调试特点是"炉内与炉外必须一起调"。炉内的燃烧调整会同时改变烟气量、烟温、含尘量和 NOx 浓度,这四个量都影响末端装置。
调试步骤:床料与燃料标定 → 床层参数优化(风速、床温、循环量)→ 炉内石灰石投加量与 Ca/S 比整定 → SNCR 喷枪雾化与投运 → 多管旋风与袋式的分流比整定 → 联合负荷试验(30%、50%、75%、100%)。常见故障与判断:
- 出口 NOx 波动大:SNCR 喷枪磨损导致雾化不良,或炉温偏离 830~900 ℃ 窗口;先查喷枪实物,再查床温趋势。
- 出口 SO₂ 上升而炉内脱硫参数未变:煤质含硫量变化(掺烧比例调整)导致 Ca/S 实际值下降,需同步增加石灰石投加量。
- 袋式除尘器压降持续上升:多管旋风漏风或旋风筒磨损造成分离效率下降,前端未除尘的粗颗粒直接冲击滤袋。
- 灰斗积灰与堵斗:伴热温度不足或排灰阀卡涩,应检查灰斗温度测点位置。
- 滤袋破损率升高:清灰气压不足、脉冲阀不动作或灰斗积灰造成的冲击磨损。
- 系统风压波动大:引风机变频与炉膛压力的自动调节参数整定不当,形成共振。
运行要点:第一,把"床温 860~890 ℃、炉膛出口 O₂ 8%~10%、Ca/S ≥ 1.7"这三个炉内参数纳入 DCS 关键参数监控,偏离即报警。第二,换煤与掺烧比例变更必须有专门的作业票,由脱硝岗位确认后再执行。第三,灰斗伴热全年不能停,冬季更需提高。第三,SNCR 喷枪的检查周期不应超过 3 个月,因为磨损是渐进的,等到出口 NOx 超标才发现已经浪费了氨。
成本与工期
以 75 t/h CFB 为例:多管旋风 55~70 万元;袋式除尘器(含灰斗、灰输送、伴热)165~205 万元;SNCR 系统(喷枪、雾化、耐磨保护、尿素站)55~70 万元;炉内石灰石给料系统与在线测温 28~38 万元;引风机换型与变频 75~100 万元;烟道改造与保温 60~80 万元;电气仪控与在线监测 60~75 万元;半干法脱硫塔(超低排放需求时)130~165 万元。总投资(不含半干法脱硫)约 500~640 万元。
运行费用:尿素按 36 kg/h、年运行 6000 小时计年耗 216 吨,按 2200 元/吨计 47.5 万元;石灰石按 4.5 kg/t 煤、年耗煤 4.2 万吨计年耗 1890 吨,按 180 元/吨计 34 万元;滤袋与辅材年 14~18 万元;电耗年 95~120 万元(除尘与引风机为主);脱硫渣处置年 10~14 万元。全年运行费用 200~235 万元,折合吨蒸汽脱硫脱硝除尘成本 2.6~3.1 元。
工期:除尘段制作安装 30~35 天,SNCR 与炉内开孔需停炉 12~15 天,风机与电气 12~15 天,调试 12~15 天,整体 60~75 天。
总结
75 t/h CFB 锅炉的三合一路线,本质是"炉内做减量、末端做兜底":炉内石灰石脱硫承担 85% 以上的 SO₂ 减排,炉内 SNCR 承担 50% 左右的 NOx 削减,末端只用旋风加袋式把 5000 g/m³ 的粉尘除到 10 mg/m³。这种分工能把末端设备做得很紧凑。但整合后系统的脆弱点也集中了:喷枪磨损、灰斗堵灰、煤质波动三项会互相叠加。因此运行管理的重点应放在把炉内三个参数(床温、O₂、Ca/S)监控到位,以及把喷枪检查与灰斗伴热列入日常巡检的硬性条目上。