烧结机烟气脱硫脱硝除尘技术路线与设备选型
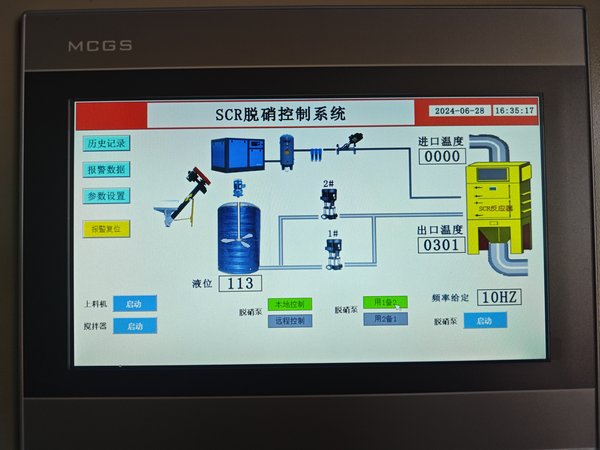
烧结机烟气脱硫脱硝除尘技术路线与设备选型是工业环保领域的重要技术装备。沧州中创环保专注脱硫脱硝设备生产13年,产品覆盖SCR脱硝、SNCR脱硝、SDS干法脱硫、湿法脱硫、布袋除尘等全系列产品。
技术原理
烧结机烟气是钢铁冶金行业最难治理的烟气之一。它的特殊性来自烧结工艺本身:烧结混合料(铁精矿粉 + 熔剂 + 返矿 + 焦粉)在带式烧结机上点火抽风焙烧,高温(约 1200~1350 ℃)且富氧,NOx 生成量大;含硫物料(焦粉、高硫返矿、含硫球团矿)使 SO₂ 浓度高达 800~2500 mg/m³;烧结烟气全程携带大量细颗粒物,含尘量 15~30 g/m³(标态干基),颗粒中含 FeO、CaO、SiO₂ 与重金属(Cr、Zn、Pb、As);同时烟气中 SO₂ 含量高导致 SO₃ 生成多,除尘器与脱硫系统的腐蚀风险极大。
烧结烟气治理的技术链条是"源头减量 + 密闭收集 + 末端治理"三段。源头减量指降低烧结原料含硫与含氮、提高烧结矿强度以减少返矿、使用低氮烧结(分步点火、降低焦粉单耗);密闭收集指主烟道与机尾多管除尘器的漏风率控制,这一步常被忽略却收益极大——烧结烟气总量中由漏风带入的冷空气往往占 15%~25%,把漏风率从 20% 降到 10%,末端设备的风量与能耗直接下降 10% 以上。
末端治理的技术顺序不能颠倒。烧结烟气中颗粒物必须先除尘,再脱硫,最后脱硝,理由有三:颗粒物会堵塞脱硫塔喷嘴与填料;颗粒物中的 CaO、ZnO 会与脱硫剂反应消耗有效碱;含尘烟气在 SCR 催化剂表面形成沉积层造成中毒。因此主流工艺路线为"多管旋风 + 电除尘(或脉冲袋式)+ 湿法脱硫 + SCR(湿法后烟气需升温)"。
SCR 在烧结烟气上的困难是温度。湿法脱硫后烟温降到 50~70 ℃,远低于催化剂活性温度,必须经 GGH(蓄热式换热器)或换热器升温。GGH 的典型做法是:脱硫前的高温烟气(200~250 ℃)在 GGH 蓄热侧放热,把脱硫后的低温烟气加热到 320~350 ℃;同时催化剂侧设置烟气加热器或利用余热锅炉蒸汽加热。
工艺特点与选型
以 360 m² 烧结机为例(国内主流规格,混合料产量约 380 t/h,抽烟量 1.0~1.3×10⁶ m³/h),典型工艺配置如下。
| 设备 | 规格参数 | 选型说明 |
|---|---|---|
| 烧结机 | 360 m²,环冷风 42 m³/(min·m²) 以下,台车漏风率小于 8% | 漏风率是烟气量的第一影响因素 |
| 主烟道与支管 | 主烟道风速 12~15 m/s,支管 8~10 m/s | 流速低会沉降,高会磨损 |
| 多管旋风 | Φ900~1200 mm,旋风筒 60~80 只,效率 70%~85% | 预除尘,减轻后续滤袋与填料负担 |
| 脉冲袋式除尘器 | 过滤面积 18000~24000 m²,覆膜涤纶针刺毡 750 g/m²,反吹 + 脉冲 | 出口烟尘 10 mg/m³,按含尘 15 g/m³ 校核 |
| 湿法脱硫塔 | 逆流双塔串联,Φ9.5~11 m,高 28~32 m,逆流压降 1100~1400 Pa | 洗涤塔出口 SO₂ 30~50 mg/m³ |
| 浆液 | 循环量 4500~6000 m³/h,Na₂CO₃ 溶液或氨法 | 烧结烟气含 ZnO,浆液锌含量高需排废 |
| GGH 蓄热式换热器 | 换热效率 85%~92%,冷侧出口 320~350 ℃ | 漏风率控制在 3% 以内,含尘侧需设防磨瓦 |
| SCR 反应器 | 1 层加 1 层备用,蜂窝 20~26 m³,V₂O₅ 0.8%-WO₃ 5%,耐中毒型 | 入口烟温 320~350 ℃ |
| 氨制备 | 50~60 t/d 尿素溶液撬 | 与脱硫塔浆液系统共用厂区公用工程 |
| 主引风机 | 全压 8000~9500 Pa,1600~2000 kW,双机变频 | 需耐氯腐蚀 |
选型中还有两个替代方案值得比较:一是"湿法脱硫 + 湿式电除尘"组合,出口烟尘可到 5 mg/m³,但投资高、耗水大;二是"干法/半干法脱硫(SDS)+ 布袋除尘"组合,用 Ca(OH)₂ 干粉直接吸收 SO₂,无废水,但脱硫剂耗量大(Ca/S 比 1.8~2.2)、副产渣量大。烧结厂多选湿法原因是脱硫效率高且可用废碱(如转炉渣、钢厂碱渣)降低运行成本。
工程案例
某钢厂 360 m² 烧结机,原脱硫系统为石灰石-石膏湿法,出口 SO₂ 95 mg/m³,但脱硫塔出口烟气直接进入静电除尘器,导致出口烟尘 42 mg/m³ 严重超标;无脱硝设施,NOx 排放 480 mg/m³,超标 2 倍以上。改造目标为 SO₂ ≤ 35 mg/m³、NOx ≤ 50 mg/m³、烟尘 ≤ 10 mg/m³。
改造的难点是空间。烧结机到烟囱之间的距离只有 180 m,需要同时容纳新增的袋式除尘器、GGH、SCR 与脱硫塔。项目采用"纵向压缩"方案:原静电除尘器拆除,改成紧凑型脉冲袋式除尘器(过滤面积 20000 m²,折叠布置,占地仅为原电除尘的 60%);脱硫塔由原塔改造为双塔串联并换用高效填料;原脱硫塔与 SCR 之间新增 GGH 与 SCR 反应器,GGH 采用旋转式结构压缩占地。
实施中出现三个具体问题:第一,GGH 换热器漏风率初期达 6.5%,导致 SCR 段烟气量虚高、氨耗超标,后期通过更换密封条与增设轴封改进,漏风率降到 2.8%;第二,SCR 催化剂中毒速度比预期快,原因是烧结烟气中含有 Zn、Pb 形成的重金属硫酸盐,6 个月活性下降 20%,改用耐中毒配方并加装入口除尘段后改善;第三,袋式除尘器滤袋破损率高(每年破损 30~40 只),原因是烟气中含水量大且温度在 60~80 ℃ 之间波动造成糊袋,改为滤袋涂覆高温疏水层并配套灰斗伴热后破损率降至 8 只/年。投运后出口 SO₂ 28 mg/m³、NOx 42 mg/m³、烟尘 6.8 mg/m³。
运行与调试
烧结系统的调试必须在烧结机连续生产(至少 72 小时不间断)中进行,任何调试动作都不能影响烧结矿产量与质量。烧结烟气量的波动范围大(正负 25%),所有控制回路都必须有前馈与反馈相结合的调节。
调试步骤:漏风率测定与封堵 → 多管旋风与袋式除尘器单体升压试验 → 脱硫塔浆液闭环整定 → GGH 换热与漏风率标定 → SCR 升温 → 喷氨投运 → 烧结机负荷联动试验与"跑料"工况标定(烧结机跑料时漏风率骤增,是烟气量最大工况)。常见故障与判断如下:
- 出口 NOx 上升而脱硫塔出口 SO₂ 稳定:GGH 漏风或 SCR 入口烟温不足,检查 GGH 密封与加热器运行。
- 袋式除尘器压降上升快:飞灰中 ZnO、CaO 含量高造成滤袋表面结壳,需检查清灰压力与灰斗卸灰是否顺畅。
- 脱硫塔出口 SO₂ 波动:浆液循环量不足或烧结机跑料导致烟气量骤增;应把浆液泵变频与主风机频率联动。
- 催化剂中毒:重金属中毒(Zn、Pb、Cr)与硫酸盐中毒并存,取样分析飞灰重金属含量与 SO₃ 浓度。
- GGH 积灰压降上升:GGH 蓄热侧必须定期切换清灰,程序未执行是主要原因。
- 脱硫废水 COD 升高:浆液中锌、锰、氯离子累积,需增加排废量并检查 pH 控制。
运行要点:烧结机负荷(台车速度、铺料厚度、抽风机量)与脱硫浆液流量必须联动,否则 SO₂ 随负荷波动;GGH 切换程序纳入 DCS 顺控并按小时强制执行;SCR 入口烟温下限设 300 ℃ 联锁;脱硫浆液锌含量控制在 5 g/L 以内,超过即排污并补碱。
成本与工期
以 360 m² 烧结机为例:脉冲袋式除尘器 480~560 万元;多管旋风 45~60 万元;湿法脱硫塔改造与浆液系统 260~330 万元;GGH 蓄热换热器 320~400 万元;SCR 反应器与催化剂 220~265 万元;尿素制备系统 95~120 万元;引风机与烟道改造 180~230 万元;电气仪控与在线监测 120~150 万元。总投资 1720~2115 万元。
运行费用:氨按 40 kg/h 计,年运行 330 天每天 24 h 计年耗氨 316 吨,折尿素 660 吨,按 2200 元/吨计 145 万元;脱硫浆液(采用钢厂废碱折算)年费 180~220 万元;催化剂按 2 年更换、每次 48 万元计,年摊销 24 万元;废水处理年 60~75 万元;电耗年 420~480 万元(GGH 与除尘器是主耗电项)。全年运行费用 830~950 万元。
工期:除尘段改造 30~35 天,GGH 与 SCR 段 35~40 天,脱硫塔改造 20 天,整体 90~110 天,需在烧结大修期(一般 15~25 天)之外分段组织,通常总工期 3~4 个月。
总结
烧结机烟气治理的成败取决于三个容易被低估的环节:漏风率控制、烟气温度链的完整性、催化剂抗重金属能力。漏风率每降 5 个百分点,系统风量与电耗同比例下降;GGH 把脱硫后的 60 ℃ 烟气重新送到 330 ℃ 是整个脱硝段可行的前提;而烧结烟气中的 Zn、Pb、Cr 重金属使得催化剂寿命只有 1.5~2 年,选型时不能按电厂锅炉的 3 年寿命估算。投资规模上,360 m² 烧结机全套治理通常在 1700~2100 万元,年运行费用 830~950 万元,其中电耗与脱硫剂占 70% 以上,方案比选必须结合钢厂自身废碱资源与电价水平来定。