概述
200 吨/小时以上大型燃煤锅炉的脱硝工艺,难点不在化学反应的难度,而在于如何在有限的烟道空间、严格的排放限值和有限的运行成本之间完成平衡。这三个约束同时成立时,工艺路线的差别会被放大到整个项目的成败上。
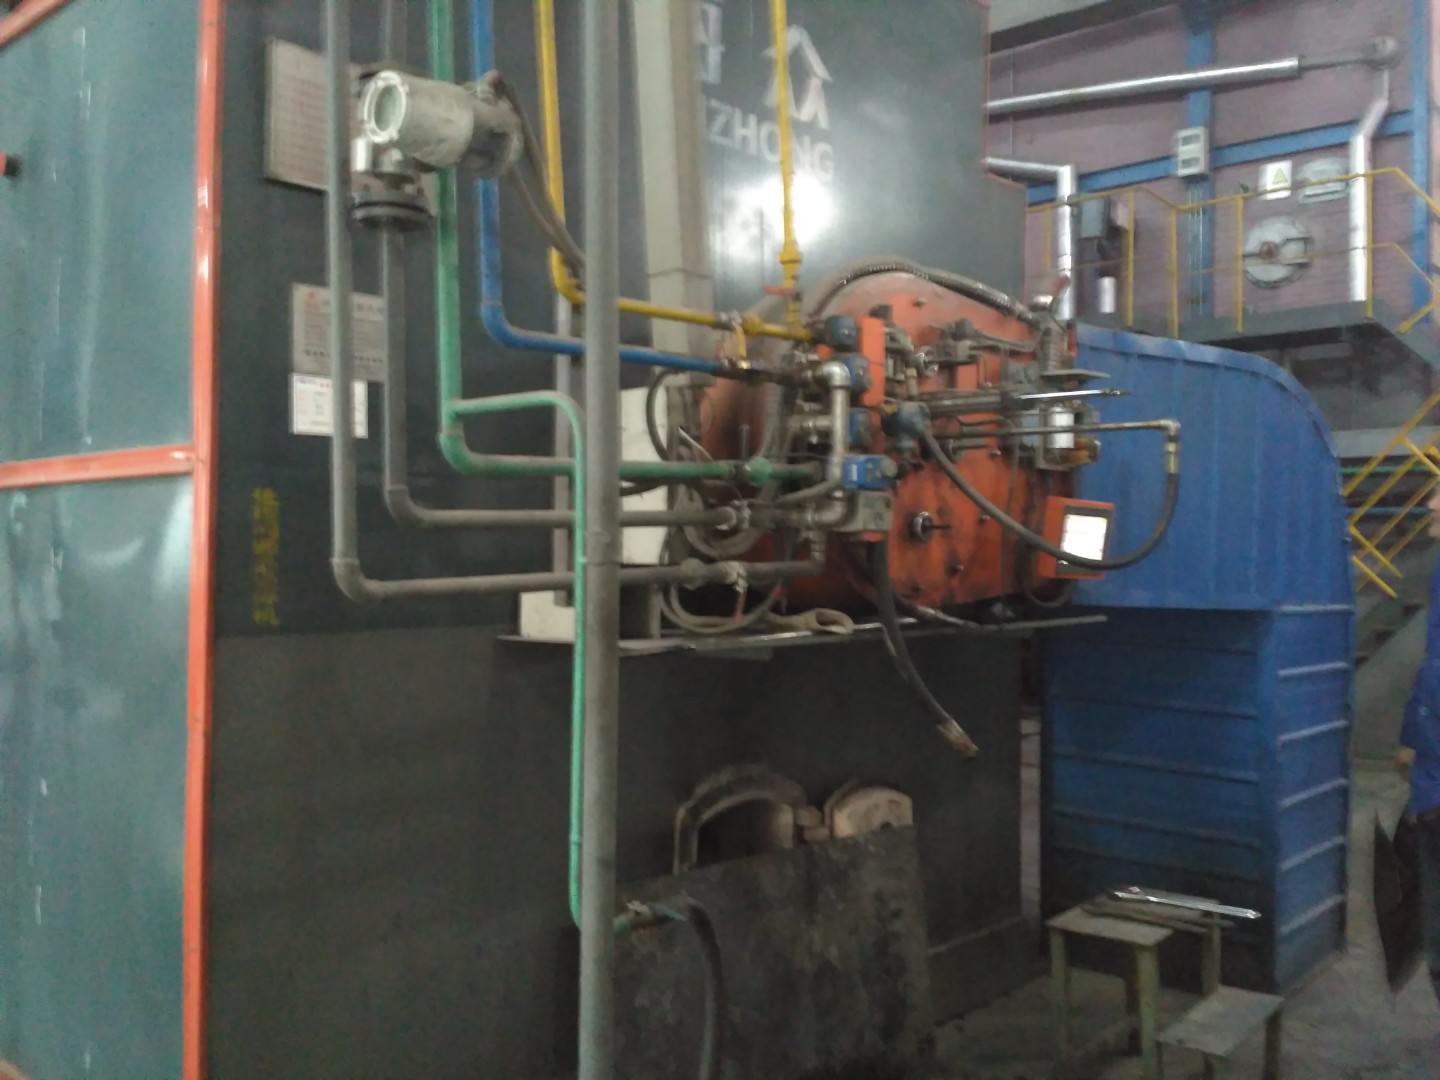
以 200 吨/小时机组为例,满负荷烟气量 30 万至 36 万 m³/h(标态干基),锅炉出口烟温 850 至 900℃,省煤器后空预器前烟温 330 至 400℃。大型机组普遍存在两个额外条件:一是配袋式除尘器或电除尘器,出口粉尘限值常在 10 mg/m³ 以内,对烟气湿度和含尘量敏感;二是往往有严格的废水零排放和烟气带水指标,这限制了湿法脱硫与脱硝的耦合深度。
本节按工艺基本原理、关键参数的作用机理、工程实现的难点三部分展开。大型机组的经验规律是:脱硝系统的可靠性约等于其运行弹性的三分之一,方案的抗干扰能力比名义效率更重要。
技术原理
大型燃煤锅炉的脱硝工艺目前有三条主线,任何工程方案都是三者的组合。
第一条是低氮燃烧。核心手段是分级给风与烟气再循环,把燃烧区分成还原性气氛的主燃区、过渡区和氧化性的燃尽区,通过推迟燃料与空气的混合来抑制热力型 NO 的生成。工业锅炉的典型成果是入口 NOx 从 450 至 550 mg/m³ 降到 300 至 350 mg/m³,代价是排烟温度上升 20 至 40℃、不完全燃烧损失增加 0.5% 至 1.0%。
第二条是 SNCR。利用 850 至 900℃ 的炉膛温度直接还原 NO,效率 40% 至 60%,无催化剂,运行成本几乎只有氨耗。大型机组用 SNCR 的一个特殊优势是可以配合尿素热解:把尿素溶液加热到 150 至 200℃ 生成 NH₃ 和 CO₂ 的混合气随烟气入炉,避免了氨水喷雾在炉内蒸发吸热造成的炉温下降。
第三条是 SCR。在 300 至 400℃ 用钒钨钛蜂窝催化剂,效率 85% 至 95%,是达标的主力。大型机组的 SCR 通常采用多列并联布置(2 至 4 列),每列独立运行,这样在低负荷时可只投 1 至 2 列,既降低氨耗又延长催化剂寿命,这是 200 吨级以上机组相对 100 吨级机组的典型设计差异。
关键参数的作用机理需要逐个理解。氨耗倍数(实际氨耗与理论化学计量之比)控制在 1.1 至 1.3 倍,是运行经济性的核心;再高只是把氨浪费掉,并不会显著降低出口浓度,同时加剧催化剂中毒与硫酸氢铵沉积。反应温度窗口 300 至 400℃ 是效率与沉积风险的平衡点,低于 300℃ 生成硫酸氢铵加速沉积,高于 400℃ 催化剂开始烧结。烟气含氧量影响 SNCR 主反应路径与氨的副反应,一般控制在 3% 至 5%,CFB 机组则高达 8% 至 12%。
烟气流量与停留时间共同决定反应器尺寸。催化剂层的空速通常取 6 至 10 m/s(工业锅炉常用),停留时间 0.8 至 1.5 秒,反应器截面积等于烟气量除以空速。36 万 m³/h 的烟气在空速 8 m/s 时需要 12.5 m² 的截面积,按 3 米宽的列计算需 4 米多长,这是烟道改造成立的根源。
工艺特点与选型
| 参数 | 200t/h 典型值 | 影响机理 | 控制手段 |
|---|---|---|---|
| 满负荷烟气量 | 30 万-36 万 m³/h | 决定反应器截面与催化剂体积 | 按实测烟气量的 100% 设计 |
| 入口 NOx | 300-350 mg/m³ | 决定氨耗总量 | 低氮燃烧改造 |
| 脱硝效率 | 90%-93% | 决定出口浓度 | 催化剂层数与 SCR 段设计 |
| 出口 NOx | 25-30 mg/m³ | 合规判据 | 按限值的 85% 设定目标 |
| 氨耗倍数 | 1.1-1.3 | 成本与氨逃逸 | 前馈加反馈控制 |
| 反应温度 | 320-400℃ | 效率与催化剂寿命 | 床层测温与吹灰 |
| 催化剂空速 | 6-10 m/s | 决定催化剂体积 | 按烟道空间反算 |
| 催化剂层数 | 3+1 层 | 预留更换能力 | 首层可拆换 |
应用案例
某 220 吨/小时热电联产机组,脱硝采用低氮燃烧 + SCR 方案,SCR 分两列并联,催化剂按 4 层布置(3 层运行加 1 层备用),空速 8.5 m/s,反应器总长 24 米,催化剂总容积 268 m³。低负荷(低于 50% 额定)时只投一列,催化剂利用率和氨耗都得到改善。
工程实现的难点有三个,都在该项目上真实出现过。第一是烟道空间:原有省煤器与空预器之间仅有 16 米间距,催化剂装不下,最终方案是把省煤器出口烟道改为上下双层布置,SCR 插入下层,上层走旁通烟道,切换用电动插板阀。这项改造使烟道钢结构增重约 60 吨,支吊架必须重新核算。第二是膨胀与热桥:SCR 壳体温度 350℃ 与周围 120℃ 烟道差异大,膨胀节在开车后两年出现卡阻,原因是支架位置未按热位移预留。第三是催化剂吊装通道:12 米长的催化剂模块无法从原有检修口进出,最终在反应器侧墙开专用吊装孔并加装电动葫芦。
投运效果:出口 NOx 稳定在 26 至 29 mg/m³,氨耗倍数 1.18,氨逃逸 2.5 mg/m³,催化剂第一周期未出现明显中毒。
运行维护
大型机组的运维要抓两件长期的事。第一是催化剂的长周期管理,要建立以床层温度、进出口 NOx 差值、氨耗倍数为三坐标的活性档案,每季度声波清灰一次,每年做一次外观与切片检查;更换判据是同等氨耗下出口浓度上升 15%,或床层压降上升 30%。第二是烟道与密封的完整性,空气预热器漏风、引风机振动造成的烟道位移都会改变烟气流速分布,导致局部低风速区沉积催化剂积灰。
另外要利用好多列并联的优势:低负荷时退出多余列,把氨耗和磨损降到最低;高负荷时全列投入,避免单列过载造成效率不足。切换逻辑应包含温度与流量条件,防止切换过程中的烟气冲击损坏催化剂模块。
价格与投资
200 吨/小时机组的脱硝系统投资约 1300 万至 2100 万元。其中催化剂 268 m³ 按 4.5 万元每立方米计约 120 万元;反应器壳体与钢结构约 350 万至 550 万元;烟道改造(含上下双层烟道与插板阀)约 300 万至 480 万元;CEMS 与控制约 95 万至 145 万元;吹灰与灰斗约 50 万至 80 万元;安装调试约 180 万至 280 万元。
运行成本:理论氨耗约 235 kg/h,满负荷年耗液氨约 235 吨,按 2300 元每吨计约 54 万元;催化剂按 4 年更换摊销年均 30 万元;引风机电耗增加按 3% 至 6% 计约 25 万至 45 万元;检修与检测约 40 万至 60 万元。合计年运行成本约 150 万至 200 万元,折合每吨蒸汽 1.5 至 2.5 元。
总结
200 吨级大型燃煤锅炉脱硝工艺的实质,是用低氮燃烧降低反应器负担、用多列并联换取运行弹性、用严格的仪表与温度管理守住催化剂寿命。名义效率 90% 以上不难,难的是在烟道空间紧张、烟温波动、煤质变化的这三个约束下,让系统连续运行五年仍能维持出口 NOx 在 30 mg/m³ 以内。